Fabrication de cloches
Description du savoir-faire
-
L'origine des cloches est très ancienne. Dès l'antiquité, on trouve des clochettes et des "sonnailles", composées de deux plaques de fer recourbées et jointes par des rivets. Les premières cloches chrétiennes apparaissent au VIe siècle. Utilisées d'abord pour annoncer les offices religieux, elles vont se faire l'écho de tous les événements de la vie de la cité : incendies, attaques ennemies, arrivées royales, victoires...
-
Le fondeur de cloches et sonnailles a pour métier la fabrication de cloches, en particulier les cloches imposantes placées dans le clocher des églises. Au-delà de sa technique métallurgique, la valeur professionnelle du fondeur de cloches est de nature musicale puisqu'il s'agit de savoir façonner le métal - le bronze - de manière à ce que le son, ses harmoniques, correspondent à l'attente du client ou de l'auditoire potentiel.
Il peut par exemple prendre en compte des facteurs régionaux : le Nord de la France demande des sons chauds, l'Est de la France demandant des sons plus moelleux, alors que la Bretagne préfère les sons chantants.Le campanologue est spécialiste de la conservation, de la mise en valeur du patrimoine campanaire et de son entretien. Partenaire du fondeur de cloches, il possède la maîtrise des sons dans une approche historique ou contemporaine.
-
La fonte d’une cloche comprend trois opérations principales. Le fondeur de cloches et sonnailles détermine tout d’abord la forme et les proportions de la cloche. Il trace les formes extérieures et intérieures sur une planche métallique ou en bois appelée planche à trousser. Les deux formes définissent le profil de la cloche et ses caractéristiques musicales.
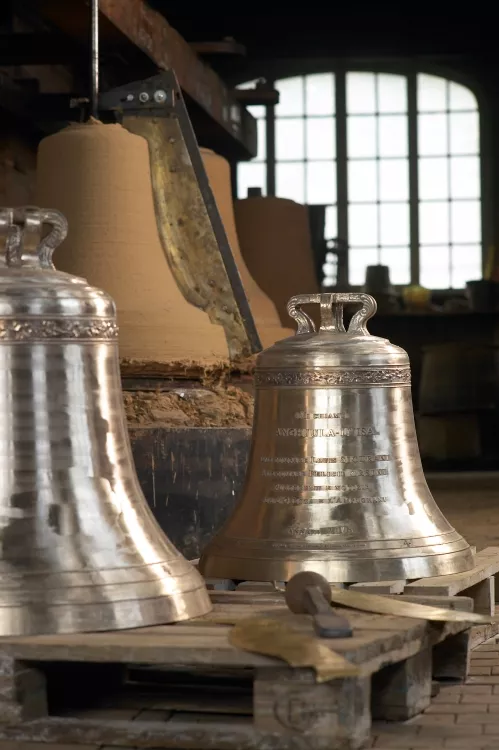
Il s’attache ensuite au moulage. Le fondeur de cloches et sonnailles prépare un moule en terre qui comprend trois formes se superposant. Le « noyau » qui représente l’intérieur de la cloche. Il est composé d’une maçonnerie de briques réfractaires qui servira d’armature de soutien au reste du moule. Cette maçonnerie est recouverte de couches d’argile. L’argile est malaxée avec plus ou moins d’eau. Des poils de chèvre et du crottin de cheval peuvent être ajoutés, ce qui apporte une porosité nécessaire à l’évacuation des gaz lors de la coulée.
Un feu de bois est entretenu à l’intérieur du noyau en briques afin de faire sécher l’argile. Les couches de terre sont appliquées au fur et à mesure, une fois que la précédente est sèche.
Le noyau est séparé de la deuxième partie du moule, appelée « fausse cloche », par de la cendre et du graphite. La « fausse cloche » correspond exactement à la forme extérieure de la future cloche, elle occupe la place du métal au moment de la coulée de bronze. Le fondeur de cloche façonne le profil de la cloche avec de la terre argileuse. Elle est enduite de suif. Les inscriptions et les décors en cire d’abeille sont ensuite posés sur cette fausse cloche et recouverts du même mélange d’argile qui constitue la troisième partie du moule : la chape. Celle-ci est la partie extérieure du moule qui recouvre la « fausse cloche » et forme avec le noyau les deux murailles de terre cuite entre lesquelles le métal en fusion prendra place, la chape en terre est formée de différentes couches. Les premières sont obtenues grâce à une terre très fine utilisée à l’état liquide et dite la potée. Les couches suivantes sont réalisées avec de la terre glaise. Ce mélange forme alors une carapace qui résistera à la chaleur et à la pression du métal en fusion.
Le feu qui se consume à l’intérieur du moule fait fondre les décors en cire qui laissent apparaître leur empreinte en creux. La couche de suif qui recouvre la fausse cloche fond également. La chape est soulevée et le fondeur enlève la fausse cloche, ce qui laisse apparaître un vide dans lequel le bronze sera coulé. Les décors en creux apparaîtront ainsi en relief sur le bronze. Le fondeur s’intéresse ensuite à la couronne qui sert à accrocher la cloche sur son joug (contrepoids en bois qui permet le balancement de la cloche). Le moule de la couronne est placé sur le moule de la cloche pour que tout soit coulé en une seule pièce.
Pour le coulage, l’alliage utilisé est le bronze. Il est composé d’un alliage de 78% de cuivre et 22% d’étain. Enterré ou enserré dans un corset, le moule reçoit le bronze qui est chauffé à environ 1100°C. L’opération doit s’effectuer très rapidement. Selon la taille de la cloche, le refroidissement peut durer quelques heures ou quelques jours, ainsi un bourdon de deux tonnes met plusieurs jours à refroidir. Une fois le métal refroidi, la chape est cassée et la cloche est débarrassée de l’argile brûlée, elle apparaît noire et rugueuse. Elle est ensuite ébarbée, tournée ou parfois ciselée puis polie.
La sonorité de la cloche est contrôlée par une analyse électronique qui permet un accordage parfait. La cloche peut être accordée par un meulage intérieur ou alésage afin de respecter les règles d’harmonie et être parfaitement consonante. Pour cette opération, la cloche est installée à l’envers sur un tour vertical. La cloche peut être utilisée seule ou en combinaison avec d’autres cloches de tonalités et donc de tailles différentes. Cet ensemble de cloches forme un carillon dont les marteaux sont actionnés soit par un clavier soit par des automates.
Certains fondeurs de cloches prennent en charge l’installation complète de la cloche dans l’édifice.
Environnement économique
En France, au milieu du XIXe siècle, il y avait 86 fondeurs de cloches et seulement 35 au début du XXe siècle.
Aujourd’hui, Moins de cinq grands fondeurs de cloches sont encore en activité comme Cornille-Havard ou Paccard Fonderie. Certains artisans coulent des cloches de façon plus ponctuelle comme la société Voegelé à Strasbourg, aujourd'hui réunie avec d'autres entreprises sous l'enseigne Les Saintiers. Ils seraient 45 fondeurs de cloches dans le monde.
Les fondeurs de cloches vendent leurs réalisations à des églises, monastères et temples dans le monde entier.
La France compte plus de 300 000 cloches dont 4 500 cloches classées. De nombreux édifices sont à réhabiliter. Dans tous les cas, un suivi régulier et une maintenance sont nécessaires pour des raisons de qualité et de sécurité. Il existe aujourd’hui une volonté de conservation et de protection notamment par le classement en monument historique des édifices et des ensembles instrumentaux de l’art campanaire.
Formation
Formation initiale
Il n’existe pas de formation initiale spécifique pour le métier de fondeur de cloches et sonnailles. Les formations dans le travail du métal permettent d'acquérir des bases.
Niveau 3
- CAP mouleur noyauteur option cuivre et bronze, 1 an.
- CAP bronzier option tourneur sur bronze, 2 ans.
Formation professionnelle continue
Des formations non diplômantes, d’une durée variable permettent de suivre une initiation, une formation complète ou un perfectionnement dans les techniques de reproduction de bas-reliefs, moulage, fonderie à la cire perdue.